Zum Inhalt springen
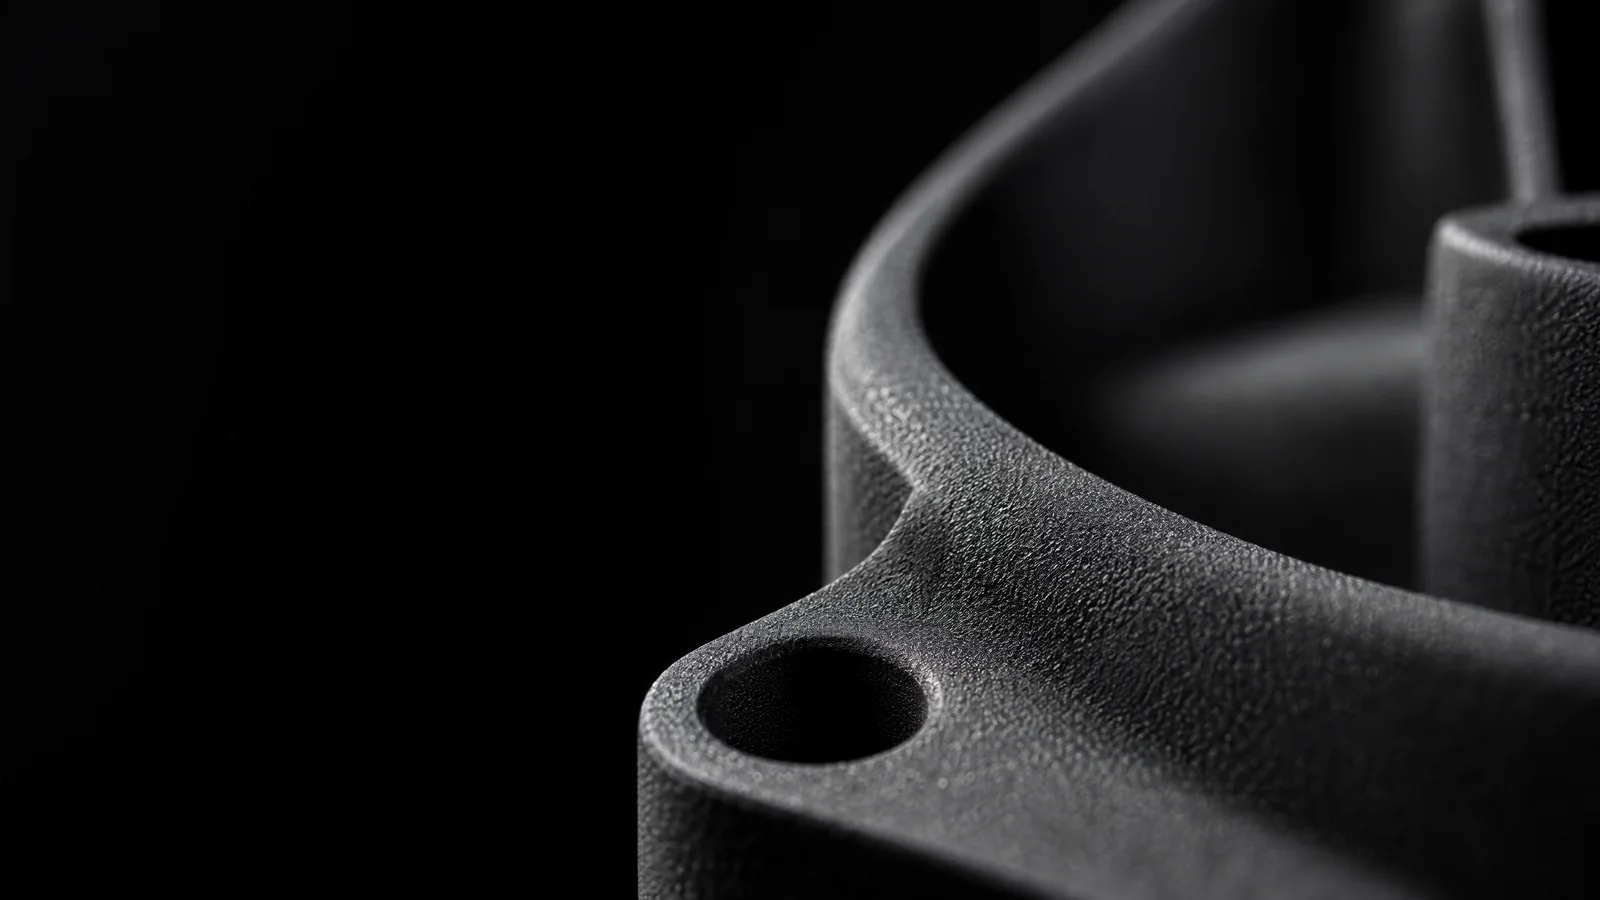
Nahaufnahme eines gesinterten Bauteils aus PA12: körnige Oberfläche, Befestigungsbohrung und gerundete Wand

Serienteile aus PA12,
ab 24 Stunden geliefert

Wir fertigen auf eigenen Anlagen in der Schweiz, vom ersten Muster bis zur Serie, mit exakter Rückverfolgbarkeit.

Über 1000 Industriekunden,
darunter

  • Siemens
  • Bosch
  • NVIDIA
  • Logitech
  • Novartis

PA12-Serienteile aus einer Hand: ein Werk, ein Ansprechpartner, ein Werkstoff.

Same-Day-ProduktionMade inSwitzerland

  1. 01

    Anfrage

    • Per E-Mail
    • Über das Bestellportal
    • Per API-Schnittstelle
  2. 02

    Musterteil

    • Werkstoff am eigenen Bauteil prüfen
    • Oberfläche beurteilen
  3. 03

    Serienproduktion

    • Gleiches Pulver, gleiche Parameter
    • Jederzeit nachbestellbar
  4. 04

    Rahmenvertragoptional

    • Feste Preise
    • Abruf nach Bedarf

Software für moderne Fertigung

Ein Portal für alle, die mit dem Teil zu tun haben: Einkauf bestellt nach, Konstruktion gibt Revisionen frei, Qualität verfolgt ein einzelnes Teil zurück. Alle sehen denselben Stand.

Volumetrix PortalTeil oder Zeichnungsnummer suchen
Neue AnfrageRFQ-2026-0412
Angebot erhalten
10Halter2045.415.01 · Rev. ASTEP2,4 MBPDF310 kB500 Stk.
Werkstoff
PA12 schwarz
Wunschtermin
KW 44
Prüfumfang
Erstmusterprüfbericht
Angebot AN-2026-1187Lieferung KW 43 · gültig bis 31.10.2026Angebot öffnen

Beispielansicht, vereinfacht dargestellt. Rückverfolgung folgt.

Von kleinen Stückzahlen bis zur Grossserie, gefertigt in PA12.

Dafür sind wir da

  • Kleinserien und Erstaufträge
  • Grossserien mit wiederkehrendem Abruf
  • Ersatzteile für Baureihen im Feld
  • Vor- und Nullserien vor dem Anlauf
Einzelstücke, andere Werkstoffe und Verfahren
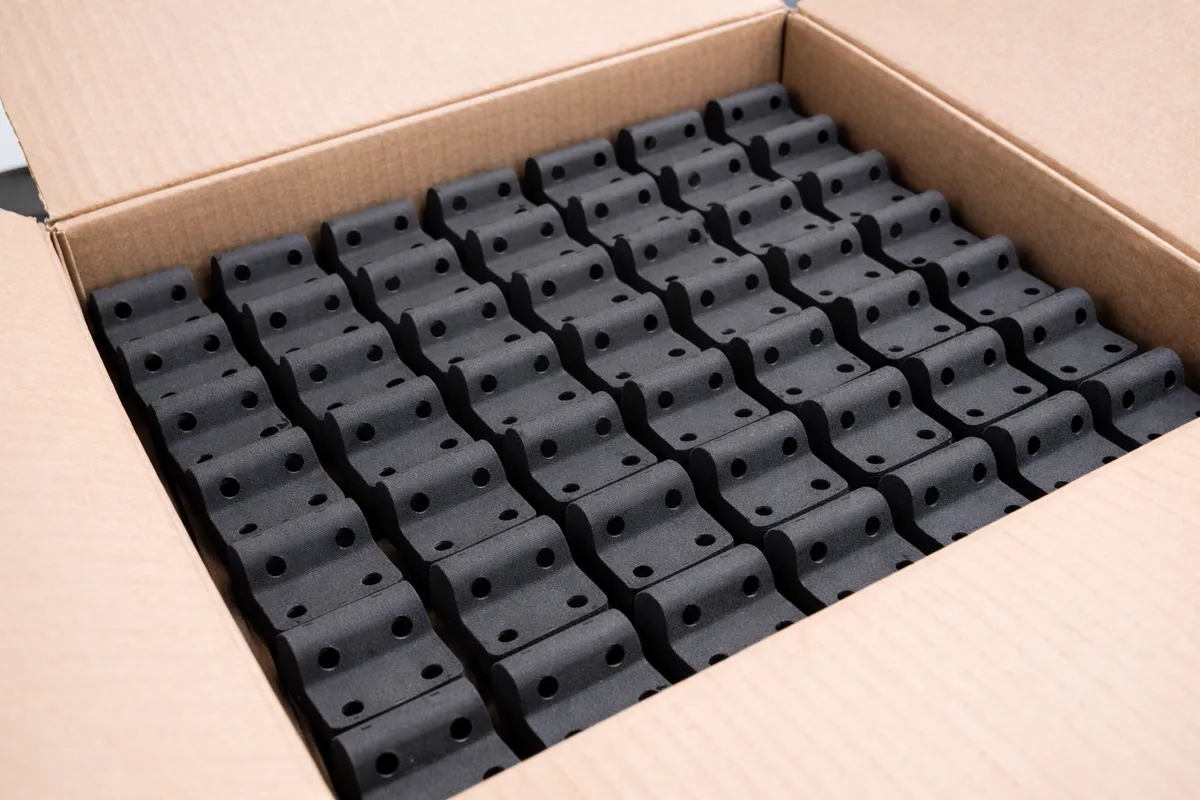
Geöffneter Karton mit einer Serie gleicher schwarzer Bauteile aus PA12, dicht in Reihen gepackt
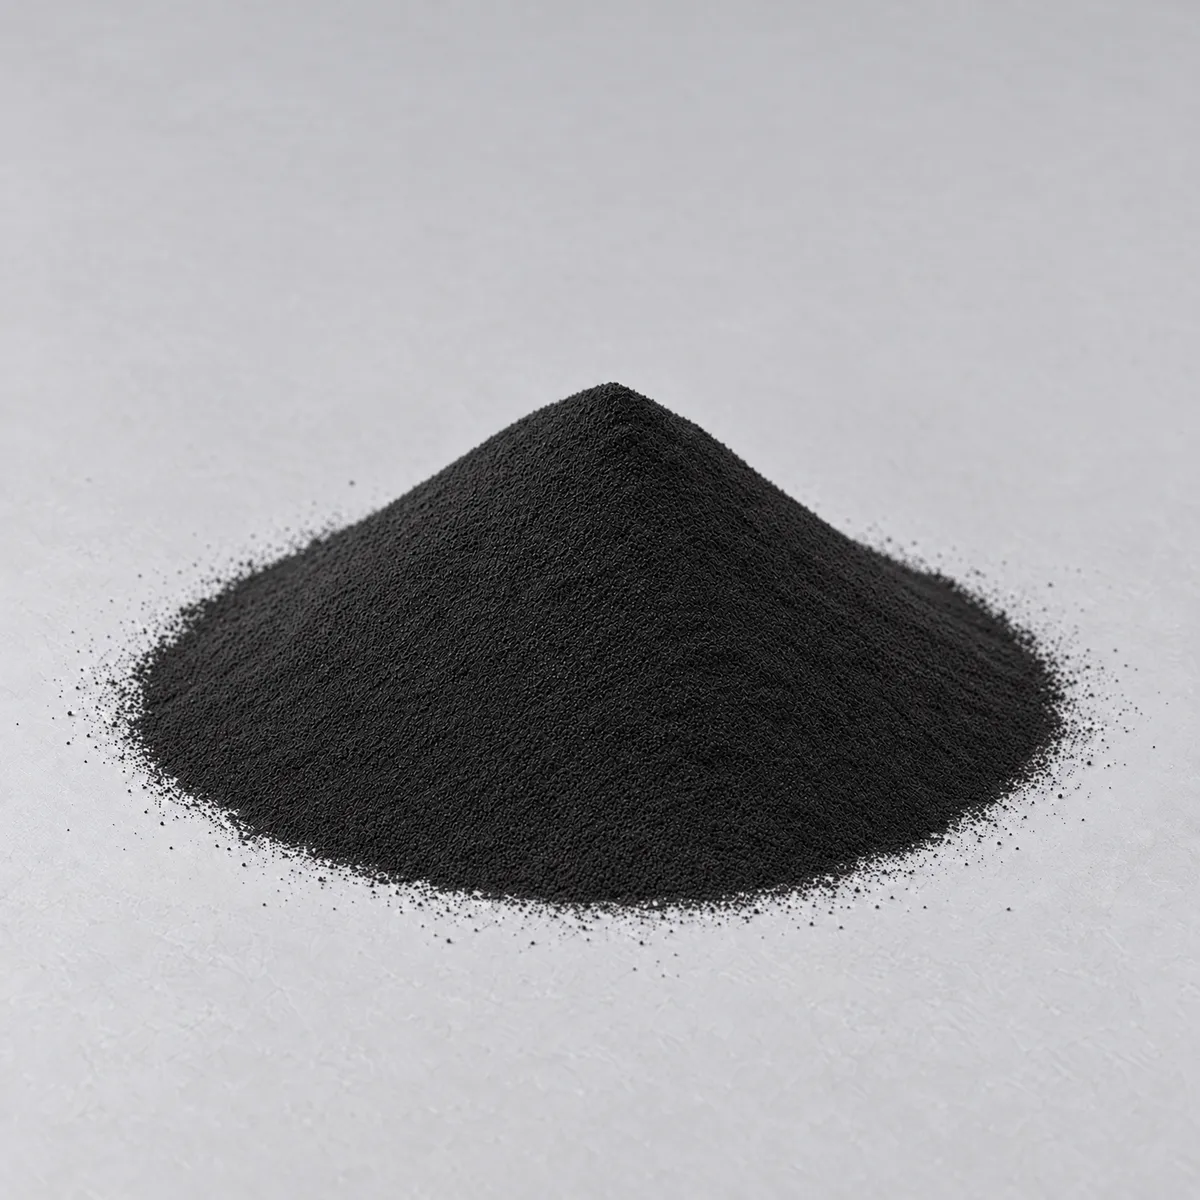
Kegel aus feinem Polyamid-12-Pulver für das Lasersintern

Polyamid 12

Zäh, masshaltig und beständig gegen Öle, Kraftstoffe und die meisten Reinigungsmittel. Gesintert ohne Stützstrukturen, auch mit Hinterschnitten und Innenkanälen.

ZugfestigkeitASTM D638
50MPa
Zug-E-ModulASTM D638
1850MPa
BiegefestigkeitASTM D790
66MPa
WasseraufnahmeASTM D570
0,66%

Temperatur

Bis wohin das Bauteil unter Last seine Form hält

KennwertWert
Formbeständig unter 1,8 MPaASTM D64887 °C
Formbeständig unter 0,45 MPaASTM D648171 °C
Vicat-ErweichungASTM D1525175 °C

Richtung im Bauraum

Bruchdehnung in der Bauebene und quer dazu

KennwertWert
In der Bauebene, X und YASTM D63811 %
Quer zur Bauebene, ZASTM D6386 %

Beständigkeit gegen Medien

Gewichtszunahme nach 24 Stunden im Medium

KennwertWert
Salzsäure, konzentriert0,8 %
Mineralöl, schwer0,7 %
Hydrauliköl0,6 %
Skydrol 50,6 %
Mineralöl, leicht0,5 %
Diethylen­glykol­mono­methyl­ether0,5 %
Dieselkraftstoff0,4 %
Tripropylen­glykol­mono­methyl­ether0,3 %
Isopropanol0,2 %
Natronlauge, pH 100,2 %
Wasserstoffperoxid 3 %0,2 %
Alle Kennwerte
Mechanisch
ZugfestigkeitASTM D638 Typ 150 MPa
Zug-E-ModulASTM D638 Typ 11850 MPa
Bruchdehnung in X und YASTM D638 Typ 111 %
Bruchdehnung in ZASTM D638 Typ 16 %
BiegefestigkeitASTM D790-1566 MPa
Biege-E-ModulASTM D790-151600 MPa
Kerbschlagzähigkeit, gekerbtASTM D256-1032 J/m
Thermisch und weitere
Formbeständigkeit bei 1,8 MPaASTM D64887 °C
Formbeständigkeit bei 0,45 MPaASTM D648171 °C
Vicat-ErweichungstemperaturASTM D1525175 °C
WasseraufnahmeASTM D5700,66 %
BrandverhaltenUL 94HB
Design Guide

Richtwerte für Polyamid 12 auf der Formlabs Fuse 1+. Darunter werden Details unsauber, Bohrungen können zuwachsen und feine Stege brechen.

  • Wandstärke

    mind. 0,6 mm senkrecht, 0,3 mm waagrecht

  • Bohrungen

    Durchmesser mind. 1,0 mm

  • Stifte

    Durchmesser mind. 0,8 mm

  • Hohlräume

    Entpulverungsöffnung mind. 3,5 mm, zwei je Hohlraum

  • Bewegliche Teile in einem Stück

    Spalt 0,3 mm bis 20 mm² Fläche, darüber 0,6 mm

  • Passung getrennter Teile

    Spiel 0,2 mm bis 20 mm² Fläche, darüber 0,4 mm

  • Schrift erhaben

    mind. 4,5 mm hoch, 0,3 mm erhaben

  • Schrift vertieft

    mind. 3,0 mm hoch, 0,3 mm tief

  • Bauteilgrösse

    bis 160 × 160 × 297 mm

Feine Details und Abstände
Erhaben, waagrechte Fläche0,15 mm hoch, 0,35 mm breit
Erhaben, senkrechte Fläche0,35 mm hoch, 0,4 mm breit
Vertieft, waagrechte Fläche0,1 mm tief, 0,3 mm breit
Vertieft, senkrechte Fläche0,15 mm tief, 0,35 mm breit
Getrennte Teile im selben Bauraummind. 1,0 mm, empfohlen 5,0 mm Abstand

Fertigung und Nachbearbeitung
im eigenen Haus

Wir sintern auf eigenen Anlagen und bearbeiten jedes Teil in unserer eigenen Werkstatt nach.

  • EntpulvernRestpulver wird aus Bauteil und Hohlräumen entfernt.
  • StrahlenFür eine gleichmässige, matte Oberfläche.
  • TauchfärbenDurchgehend gefärbt im Tauchbad.
  • PolierenFür eine glattere, geschlossene Oberfläche.
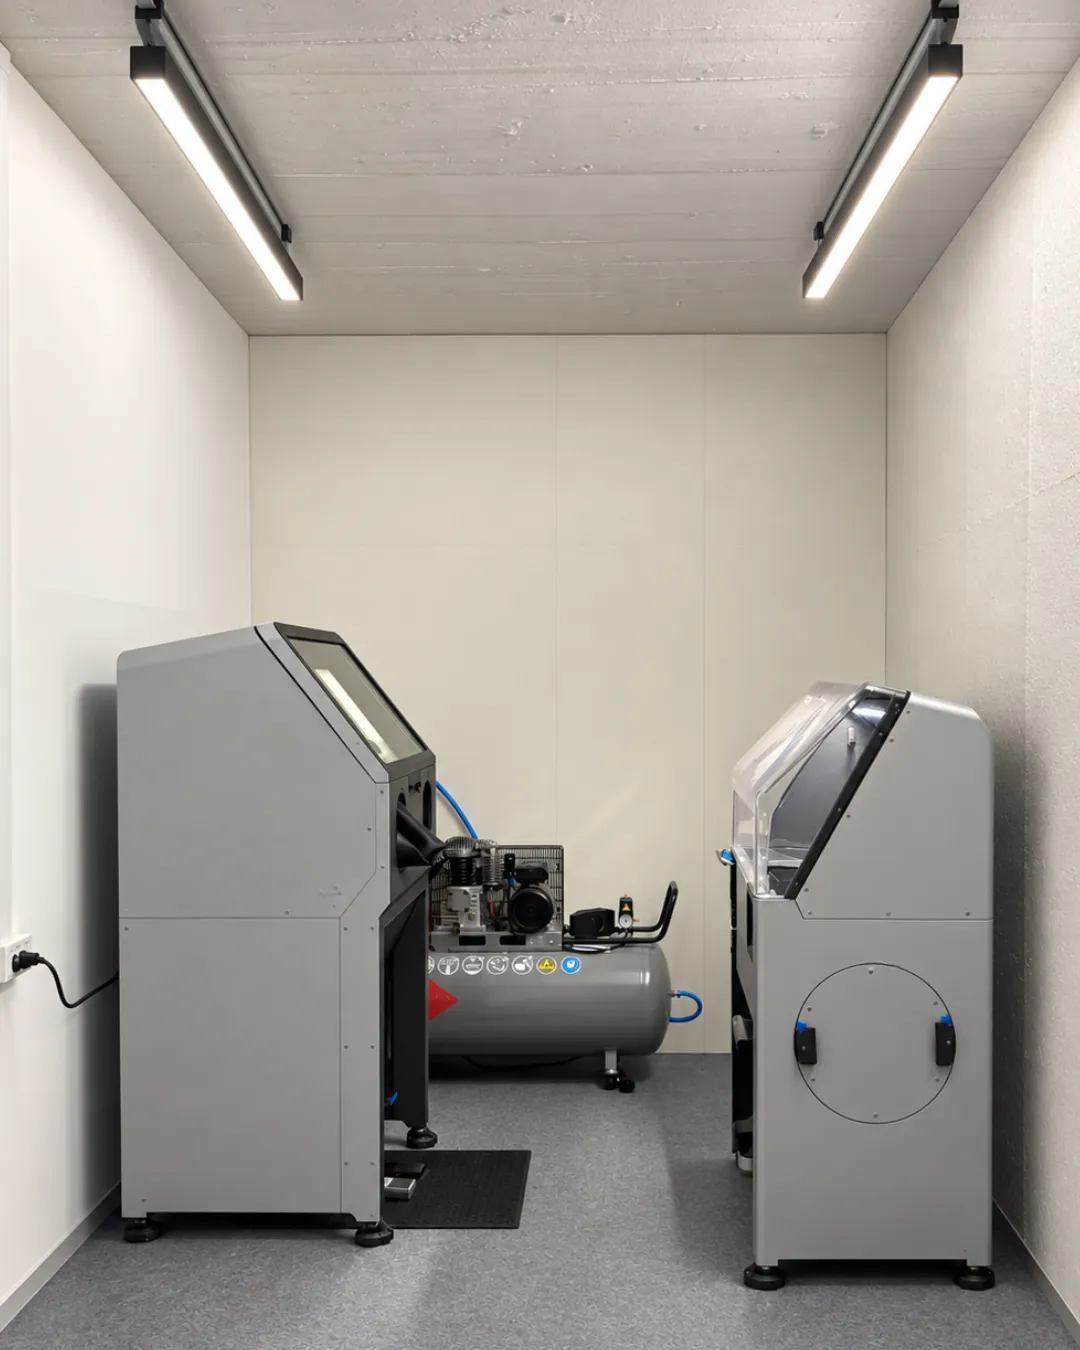
Werkstatt für die Nachbearbeitung mit Strahlkabine, Kompressor und Entpulverungsstation

Anfrage stellen

Fertigung, Software oder ein anderes Anliegen: beschreiben Sie kurz, worum es geht. Sie erhalten sofort eine Bestätigung per E-Mail.

Direkt per E-Mail: info@volumetrix.ch

Art der Anfrage
Dateien
Dateien hierher ziehen oder STEP, STL oder PDF, bis 10 Dateien, je bis 200 MB
Felder mit * sind Pflichtfelder.